|
|
轿车减震气囊壳体拉伸成型液压机模具调试要害九游pc端下载官网:轿车减震气囊壳体拉伸成型液压机模具调试要害 详细介绍:
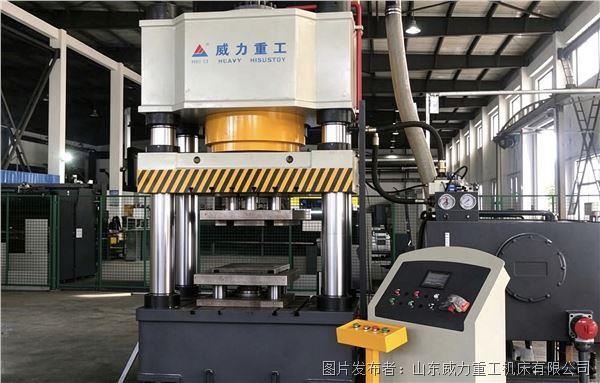
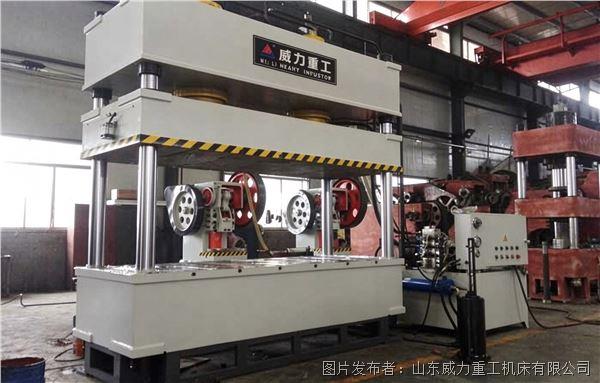
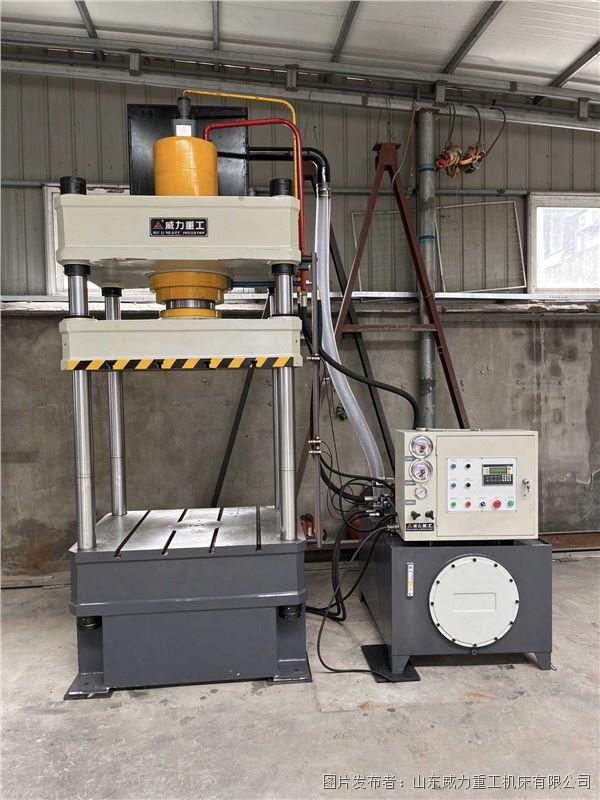
九游体育直播: 轿车减震气囊壳体归于典型的薄板深拉伸件,大多腔调冷轧钢板、镀锌板或许铝合金板材加工,工件壁厚薄、拉伸深度大,成型的进程极易呈现板材起皱、侧壁拉裂、壁厚不均、回弹变形等问题。模具是决议气囊壳体成型质量的中心,而标准详尽的模具调试,是安稳批量出产的条件。许多汽配加工厂在投产初期,废品率居高不下,大多和模具安装、参数匹配、空隙校验不到位有关,下面结合拉伸成型液压机的运用场景,收拾整套模具调试流程和管控要点。
模具上机前的预装查看,是调试作业的根底环节。操作人员首要要对拉伸凸模、凹模、压边圈进行外观查看,查看模具作业面是不是真的存在磕碰划痕、毛刺、磨损,刃口和圆角方位是否光滑。减震气囊壳体拉伸圆角对板材活动影响很大,圆角过小会形成板材应力会集,拉伸时直接撕裂;圆角偏大,又有可能会呈现口部起皱。一起需求核对模具图纸,承认凸凹模的合作空隙,薄板拉伸空隙一般略大于板材厚度,空隙不均匀会形成壳体一侧壁厚偏薄、另一侧增厚。还要查看模具的定位销、导向柱、导套,导向结构有必要灵敏无卡滞,确保合模时凸模、凹模精准对中,避免偏载拉伸。查看完结后,收拾模具内部的铁屑、油污,均匀涂改适配薄板拉伸的光滑油脂,削减板材和模具之间的冲突阻力。 模具吊装固定阶段,要点确保模具与液压机作业台、滑块的同轴度。将模具平稳放置在作业台 T 型槽区域,开始调整方位,确保模具中心和滑块中心重合,再运用压板、螺栓锁紧固定。压板松紧程度要保持一致,不能单边压紧,避免模具受力歪斜。模具固定完结后,先手动点动滑块下行,低速合模,调查导柱进入导套的状况,全程不能有冲突卡顿、别劲的现象。假如合模干与,要及时停机调整模具方位,禁止直接恶语伤人主动形式强行下压,否则会形成模具崩损,乃至损坏液压机滑块导向结构。模具对中完结之后,再衔接液压垫配套管路,查看压边圈的油路晓畅状况,承认液压垫升降动作平稳。 试模阶段,中心便是匹配压边力和拉伸速度,这也是减震气囊壳体调试最要害的一步。先放置同原料、同厚度的试板,设备切换到手动形式,先设置较小的压边力,滑块以低速进行试拉伸。试模完结后取出工件,调查成型状况:假如法兰方位呈现褶皱,代表压边力缺乏,板材边际进料过快,需求小幅上调液压垫压边力;假如壳体侧壁呈现纵向裂纹,阐明压边力过大,板材活动阻力太高,或许拉伸速度过快,要下降压边力,一起调慢工进拉伸速度。这样的一个进程需求屡次微调,每次只改动一个参数,便利判别成型改动的原因,不要一次性一起调整压边力、速度、保压时刻多个参数,难以定位问题本源。
在试模进程中,还要留心板材光滑和保压参数的合作。薄板拉伸的光滑不能过多也不能过少,光滑过量会导致板材打滑、口部起皱,光滑缺乏会拉伤工件外表。拉伸到位之后,需求设置合理保压时刻,让板材内部应力充沛开释,削减成型后的回弹,确保壳体高度、口径尺度安稳。接连试模 3 到 5 件,工件外观、壁厚、尺度都安稳合格,才可以逐渐转入半主动循环出产。 调试完结不代表后续不必巡检,批量出产的悉数进程中,也要守时抽检工件,调查模具磨损状况。长时刻接连出产后,模具圆角、作业面会渐渐磨损,板材活动特性随即改动,需求定时复查压边力,恰当微调工艺参数。出产完毕后,及时清洗收拾模具外表残留油污、金属碎屑,做好防锈防护,延伸模具运用寿命。
总的来说,轿车减震气囊壳体拉伸模具调试,是模具结构、液压垫压边力、拉伸速度、光滑工艺相互合作的进程。严厉依照流程调试,精准把控各项参数,可以有实际效果的削减壳体起皱、拉裂缺点,安稳产品尺度精度,下降汽配企业的原材料损耗,提高气囊壳体制品合格率。 |